La machine à briquettes de charbonoccupe une position dominante dans la ligne de production. De nombreux utilisateurs ont des idées fausses lors de l'utilisation et de l'entretien de la machine. Une mauvaise opération entraînera une diminution de l'efficacité de production de la presse à briquettes.
Il est donc très utile et nécessaire de comprendre les défauts courants de certains équipements de presse à briquettes pendant le processus de travail et quelques solutions efficaces.
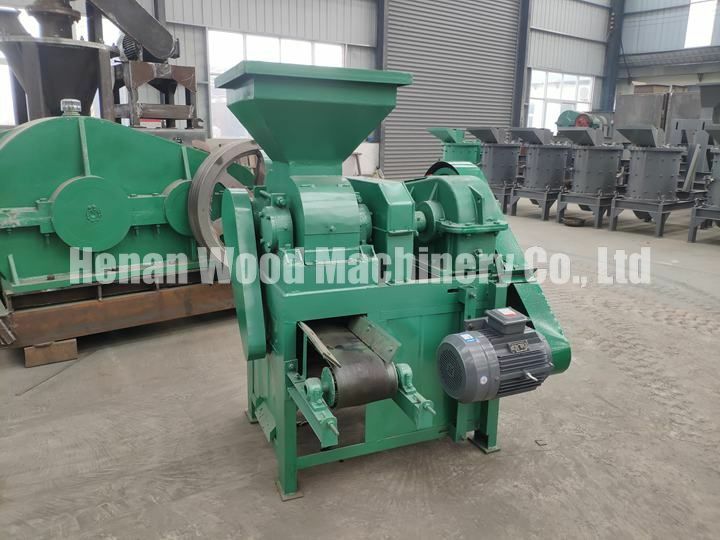
Les boules de charbon ne sont pas bien formées
Lors de l'utilisation de la machine à fabriquer des boules de charbon, le problème de charbon pulvérisé non formé se produit parfois. Il y a plusieurs raisons à ce problème.
- Alimentation insuffisante en charbon pulvérisé : Une alimentation insuffisante en charbon pulvérisé fera que la machine à briquettes n'aura pas de matière à presser, donc ajoutez suffisamment de charbon pulvérisé à la machine à briquettes ;
- Dureté de trempe de la peau du rouleau insuffisante : Cette situation réduira la pression de formage de la machine à briquettes, et il est nécessaire d'effectuer un traitement thermique de trempe de surface sur la peau du rouleau ou de la remplacer ;
- Déformation de l'alvéole : L'alvéole déformée rendra la forme de la matière irrégulière, et elle doit être réparée ou remplacée à temps.
Décalage des rouleaux
Le décalage des alvéoles de la peau du rouleau de la presse à briquettes peut être dû au desserrage des boulons de la bague de réglage ou à un jeu entre la peau du rouleau et l'arbre. Après avoir ajusté les alvéoles de la machine à briquettes, serrez les boulons ou remplacez les roulements de la peau du rouleau, ce qui peut résoudre efficacement le défaut de décalage.
Les briquettes ne se démoulent pas
Une teneur en humidité excessive du charbon pulvérisé et la surface rugueuse des nouvelles alvéoles du moule peuvent provoquer le phénomène de non-démoulage des boules lors du briquetage. À ce moment-là, il est nécessaire de réduire l'excès d'humidité dans le charbon pulvérisé ; et de rectifier le moule pour assurer une surface lisse des alvéoles du rouleau.