Станок для прессования угольных брикетов занимает доминирующее положение в производственной линии. Многие пользователи допускают много ошибок при использовании и обслуживании станка. Неправильная эксплуатация приводит к снижению производительности брикетного пресса.
Поэтому очень полезно и необходимо понимать распространенные неисправности некоторых типов брикетного оборудования в процессе работы и некоторые эффективные решения.
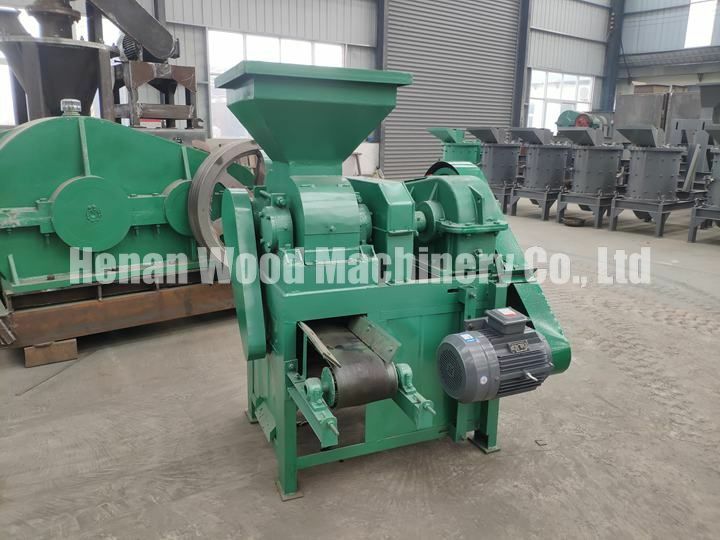
Угольные брикеты плохо формируются
Во время использования станка для изготовления угольных брикетов иногда возникает проблема неформованная угольная пыль. Причин этой проблемы много.
- Недостаточная подача угольной пыли: Недостаточная подача угольной пыли приводит к тому, что станок для изготовления угольных брикетов не имеет материала для прессования, поэтому добавьте достаточное количество угольной пыли в брикетный станок;
- Недостаточная твердость закалки валков: эта ситуация снижает давление формования брикетного станка, и необходимо провести поверхностную закалку валков или заменить валки;
- Деформация гнезда шара: Деформированное гнездо шара делает форму материала неравномерной, его следует своевременно отремонтировать или заменить.
Смещение валков
Смещение гнезда шара валков брикетного пресса может быть вызвано ослаблением болтов регулировочной втулки или ослаблением соединения между валком и валом. После регулировки гнезда шара брикетного пресса затяните болты или замените подшипники валков, что позволит эффективно устранить неисправность смещения.
Брикеты не выпадают из формы
Чрезмерная влажность угольной пыли и шероховатая поверхность нового гнезда шара формы могут вызвать явление, когда шар не отпадает при брикетировании. В этом случае необходимо снизить избыточную влажность угольной пыли; давление. Пришлифуйте форму, чтобы обеспечить гладкую поверхность гнезда шара валка.